OPTIMIERUNG DES PRODUKTIONSPROZESSES
BOXER 100 aus AISI 316L: die Pumpe für mit Altöl verunreinigtes Wasser
ENTDECKEN SIEUnternehmensprofil
Das Kundenunternehmen ist im Bereich der Industriemechanik tätig und auf die Herstellung von Metallkomponenten mittels Drehen, Fräsen, Bohren und CNC-Bearbeitung spezialisiert. Das Werk verfügt über zahlreiche Werkzeugmaschinen, die Kühlschmierstoffe verwenden und Abwässer erzeugen, die hauptsächlich aus Wasser, Bearbeitungsölen, verbrauchten Emulsionen und Metallrückständen bestehen. Um hohe Betriebs- und Umweltstandards aufrechtzuerhalten, hat das Unternehmen ein System zur Sammlung und Weiterleitung dieser Flüssigkeiten zu den Aufbereitungsanlagen eingeführt.
- KUNDEAuf Präzisionsbearbeitung spezialisiertes Unternehmen
- BRANCHEMetallverarbeitung
- LÖSUNGPneumatische Doppelmembranpumpe aus Edelstahl
- MODELLBOXER 100 AISI 316L
Einsatzbereich der BOXER 100: Pumpe für Industrieabwässer
Die BOXER 100 wird als Pumpe für industrielles Abwasser zum Ansaugen und Fördern von mit Altöl verunreinigtem Wasser aus Auffangbehältern, Industrieschächten und Entwässerungssystemen von Werkzeugmaschinen eingesetzt. Die geförderte Flüssigkeit kann Ölemulsionen, Rückstände von Kühlschmierstoffen, Metallpartikel und Schwebstoffe enthalten, die bei der mechanischen Bearbeitung entstehen. In dieser speziellen Anwendung stellt die Doppelmembran-Pumpentechnologie für verschmutztes Wasser einen wichtigen Vorteil gegenüber anderen Pumpenlösungen dar. Sie ermöglicht nämlich die Förderung von verschmutzten und inhomogenen Flüssigkeiten ohne mechanische Dichtungen oder rotierende Teile, die direkt der Flüssigkeit ausgesetzt sind, wodurch das Risiko eines kritischen Verschleißes durch Verunreinigungen und Ablagerungen verringert wird. Die Ausführung aus AISI 316L gewährleistet zudem eine hohe mechanische Robustheit, gute Korrosionsbeständigkeit und Eignung für den Einsatz in industriellen Umgebungen, die durch kontaminierte Abwässer, Emulsionen und Prozessrückstände gekennzeichnet sind.
Betriebsbedingungen der Doppelmembran-Abwasserpumpe BOXER 100
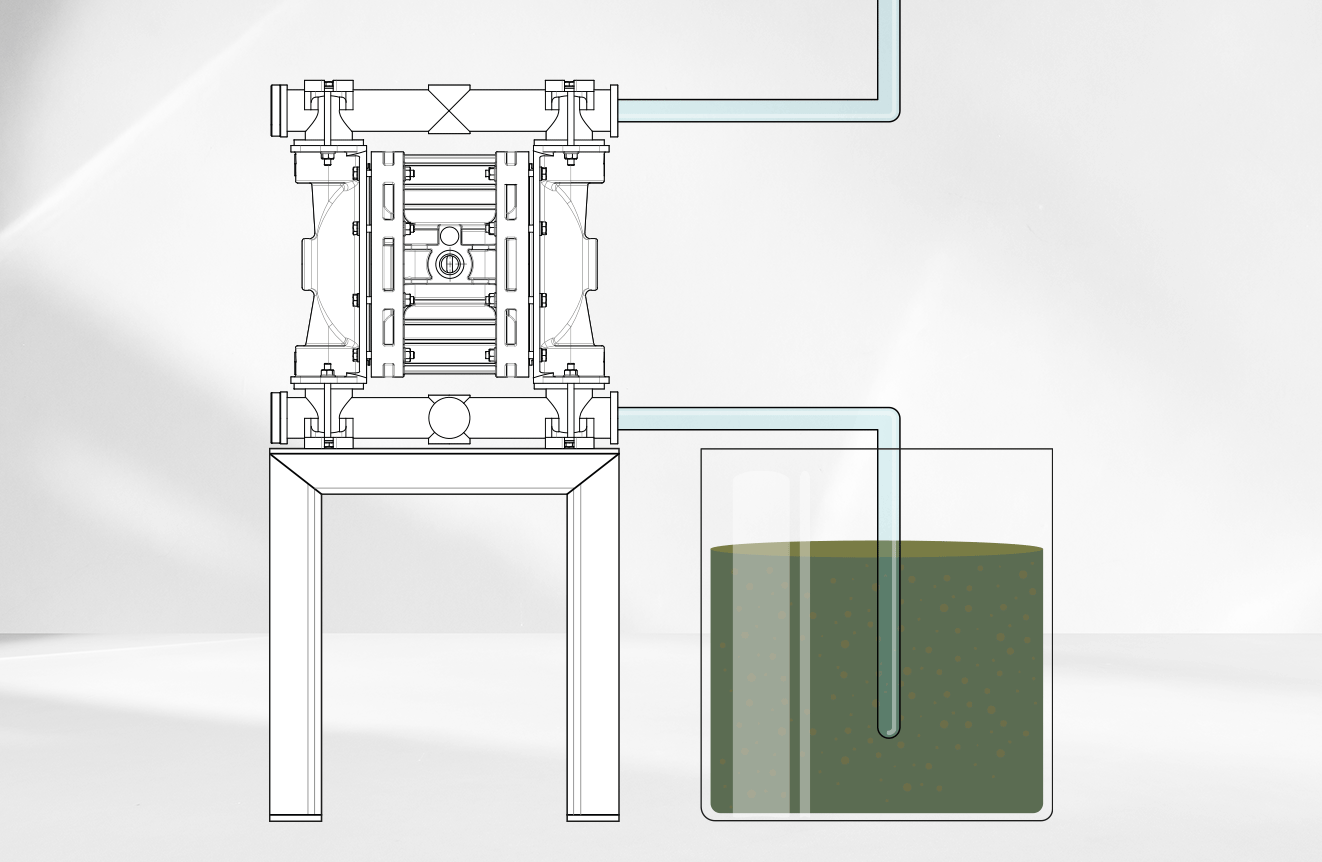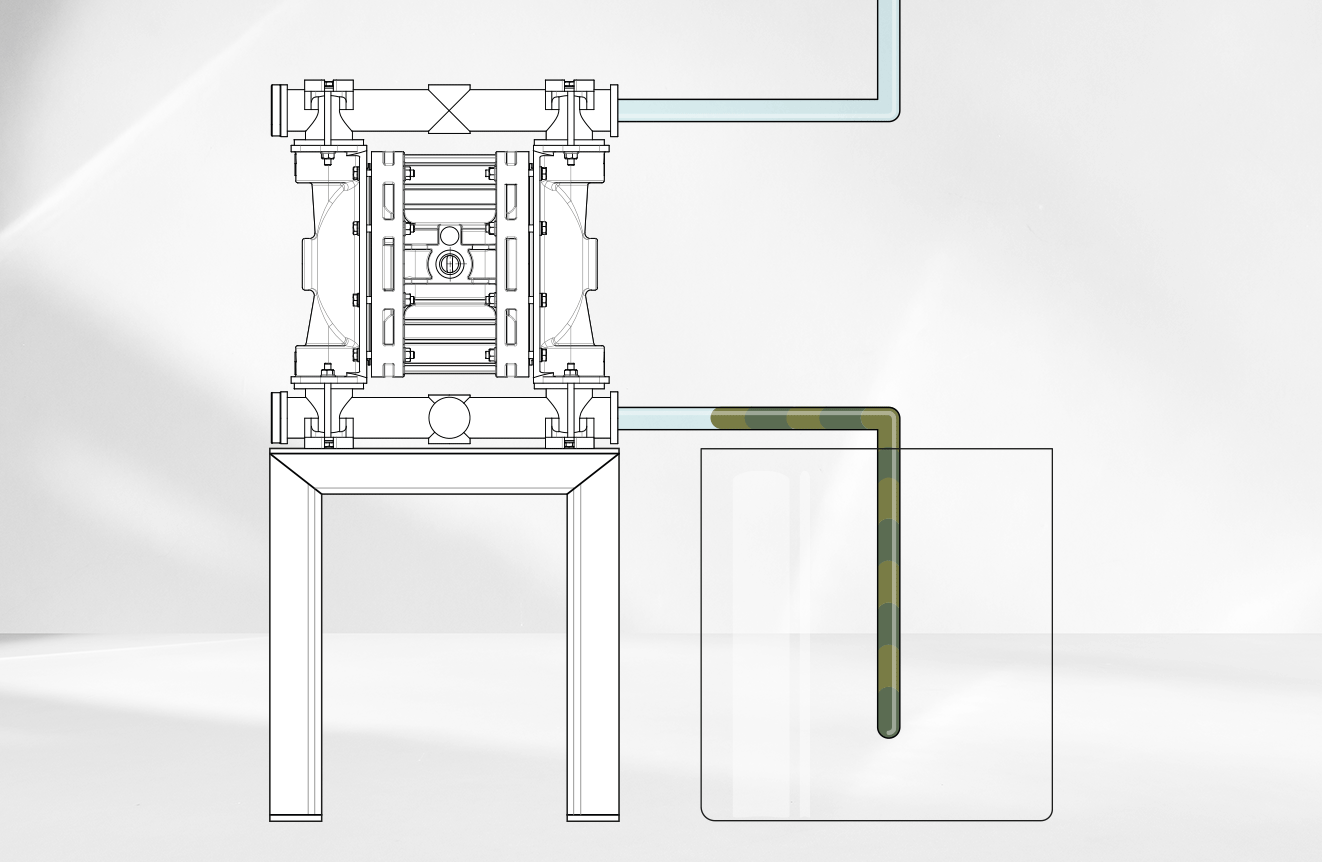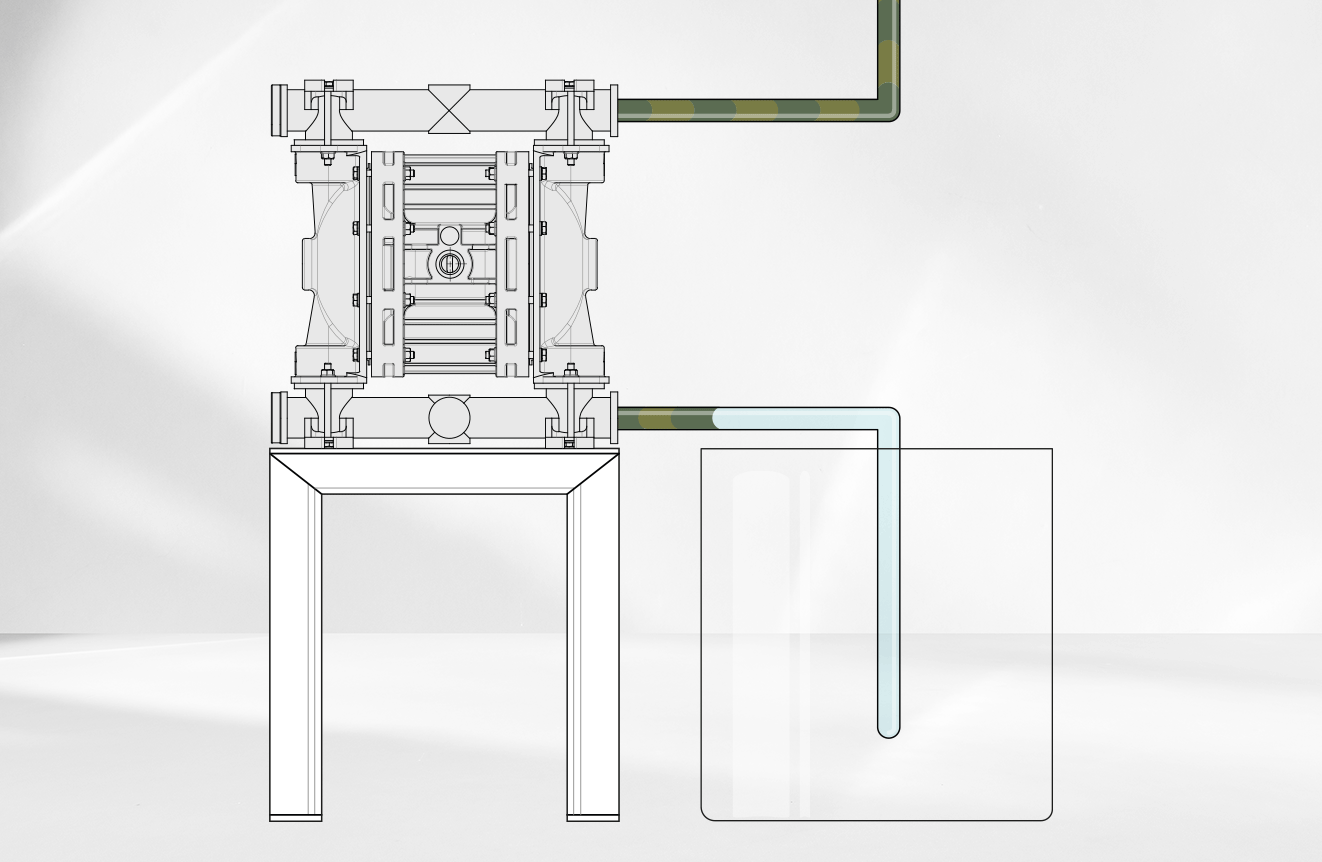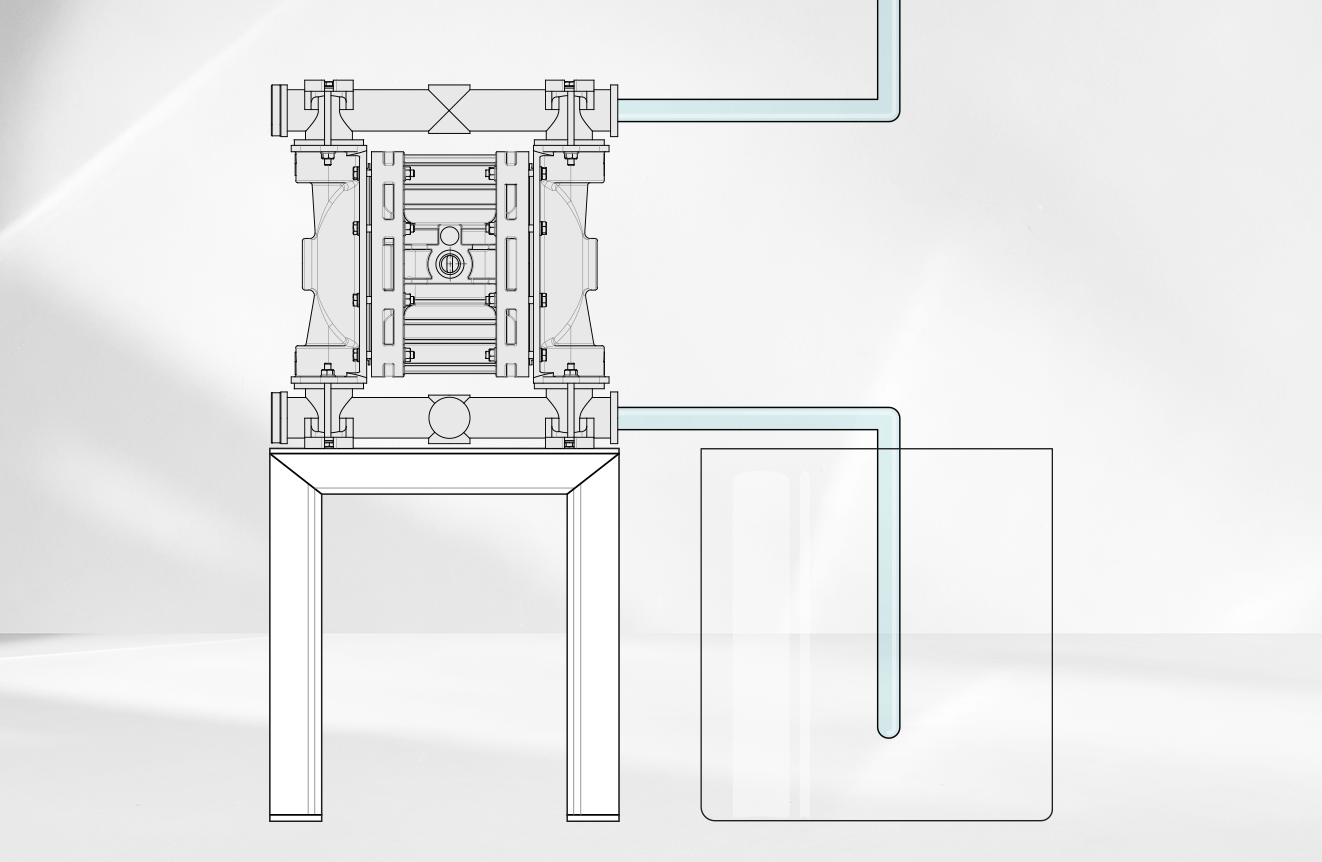
Im Betriebsablauf der Anlage fungiert die BOXER 100 als Doppelmembran-Abwasserpumpe und wird täglich eingesetzt, um das Abwasser aus den Produktionsbereichen in die Sammelbehälter zu befördern, die für die nachfolgenden Trennprozesse vorgesehen sind.
- Vielseitige Ansaugung: Die Förderung erfolgt aus Sammelstellen, die sich durch unterschiedliche Verschmutzungsgrade und das mögliche Vorhandensein von Metallablagerungen auszeichnen.
- Selbstansaugende Fähigkeit: Diese für pneumatische Doppelmembranpumpen typische Eigenschaft gewährleistet der BOXER 100 einen zuverlässigen Betrieb auch unter diskontinuierlichen Betriebsbedingungen oder bei intermittierender Ansaugung.
- Trockenlauf: Da diese Pumpen für Industrieabwässer keine mechanischen Dichtungen aufweisen und vorübergehend im Trockenlauf betrieben werden können, eignen sie sich besonders für Umgebungen, in denen der Flüssigkeitsstand häufig schwankt.
Warum die BOXER 100 als Edelstahlpumpe für kontaminiertes Wasser wählen?
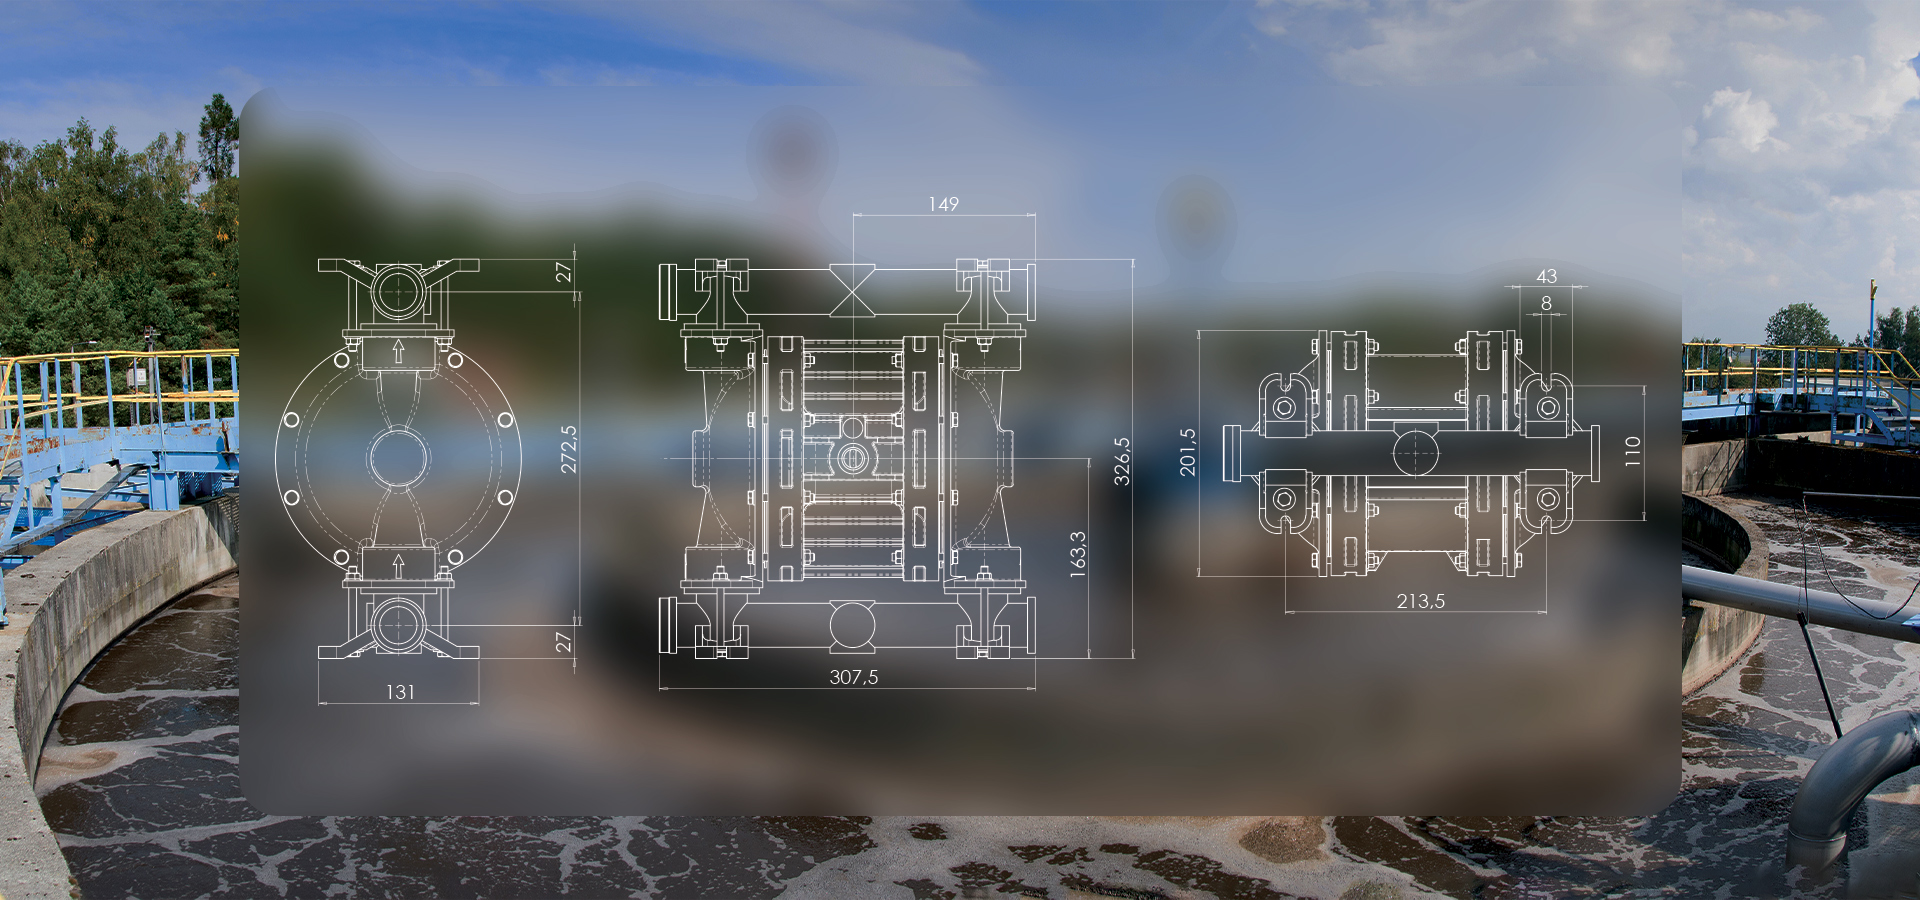
Das Unternehmen benötigte eine Edelstahlpumpe für verunreinigtes Wasser, die mit Öl und Metallrückständen belastete Abwässer fördern kann und dabei das Risiko von Stillständen aufgrund von Feststoffpartikeln verringert. Zudem musste die Betriebskontinuität während der Produktionszyklen gewährleistet werden, indem Wartungsarbeiten auf ein Minimum reduziert und unerwartete Anlagenstillstände vermieden werden. Die BOXER 100 aus AISI 316L erwies sich dank ihrer robusten Bauweise, der Beständigkeit der Materialien und der einfachen Integration in das bestehende System als ideale Lösung für den Transport von verunreinigtem Wasser und eignet sich somit perfekt für den Transport von verschmutzten und nicht vollkommen homogenen Flüssigkeiten.
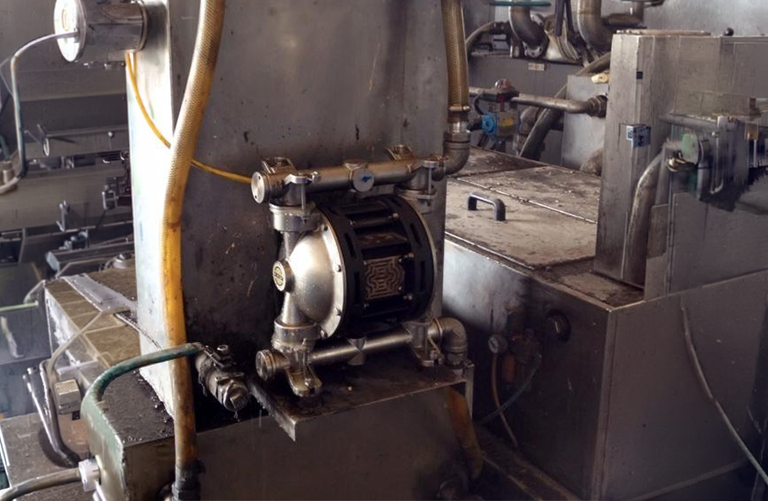
Mit der Schmutzwasserpumpe BOXER 100 erzielte Ergebnisse
Der Einbau der BOXER 100 als Schmutzwasserpumpe hat die Effizienz der Sammlung und Förderung von Industrieabwässern deutlich verbessert. Zu den wichtigsten Vorteilen zählen:
- Sichere Handhabung: Zuverlässiger Transport von mit Altöl und Produktionsrückständen verunreinigtem Wasser.
- Betriebssicherheit: Die Doppelmembrantechnologie hat die Empfindlichkeit der Pumpe gegenüber Schwebstoffen im Vergleich zu herkömmlichen Lösungen verringert.
- Höhere Stabilität: Das Unternehmen profitierte von einer drastischen Verringerung des Risikos unerwarteter Stillstände und einer insgesamt höheren Zuverlässigkeit der Anlage zur Aufbereitung industrieller Flüssigkeiten.

