OPTIMIZACIÓN DEL PROCESO DE PRODUCCIÓN
BOXER 100 en AISI 316L: la bomba para agua contaminada con aceites usados
DESCUBREPerfil de la empresa
La empresa cliente opera en el sector de la mecánica industrial y está especializada en la producción de componentes metálicos mediante procesos de torneado, fresado, taladrado y mecanizado CNC. La planta cuenta con numerosas máquinas herramienta que utilizan fluidos lubricantes y refrigerantes y generan aguas residuales compuestas principalmente por agua, aceites de mecanizado, emulsiones agotadas y residuos metálicos. Para mantener unos elevados estándares operativos y medioambientales, la empresa ha implantado un sistema dedicado a la recogida y el traslado de estos fluidos hacia las unidades de tratamiento.
- CLIENTEEmpresa especializada en mecanizados de precisión
- SECTORMetalurgia y mecánica
- SOLUCIÓNBomba neumática de doble membrana de acero inoxidable
- MODELOBOXER 100 AISI 316L
Aplicación de la BOXER 100: bomba para aguas residuales industriales
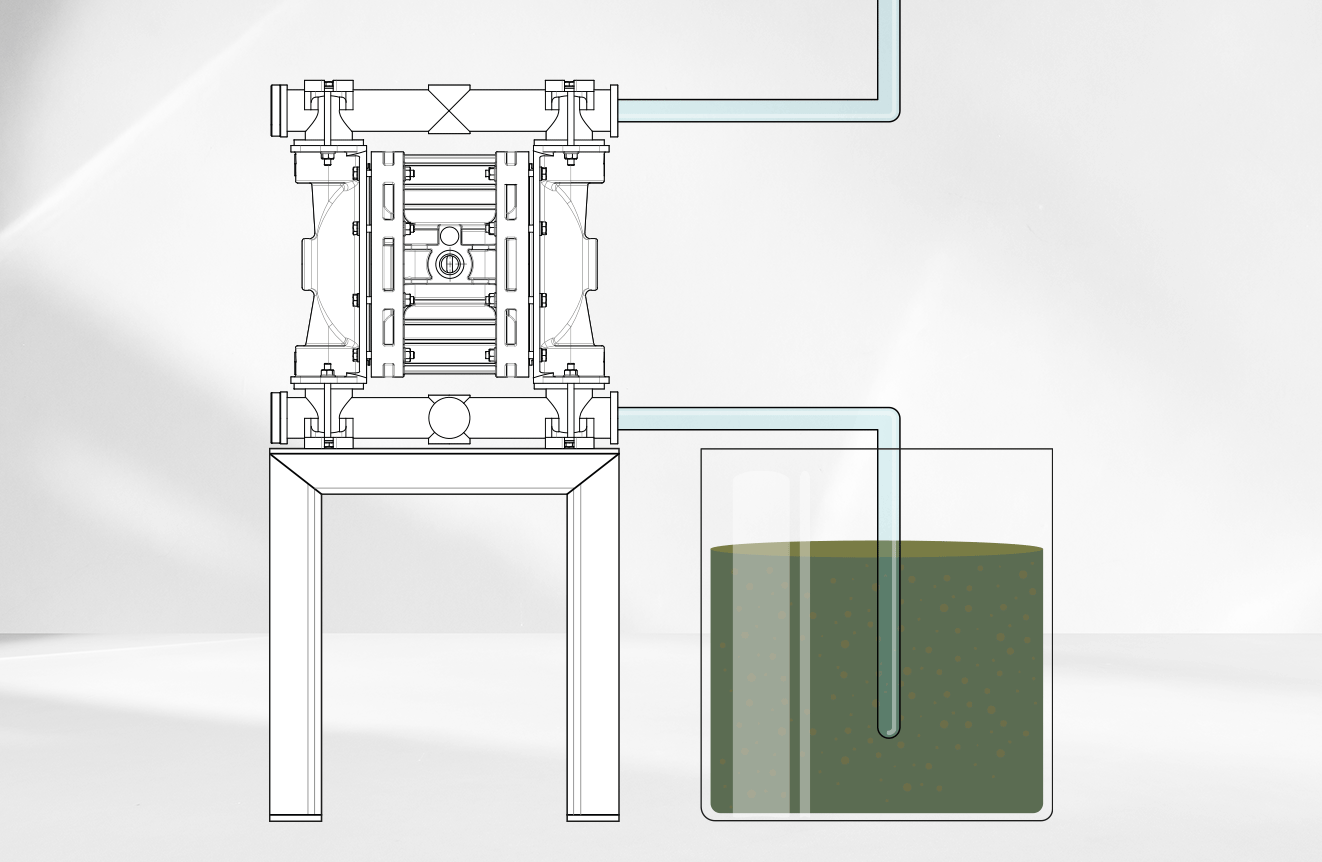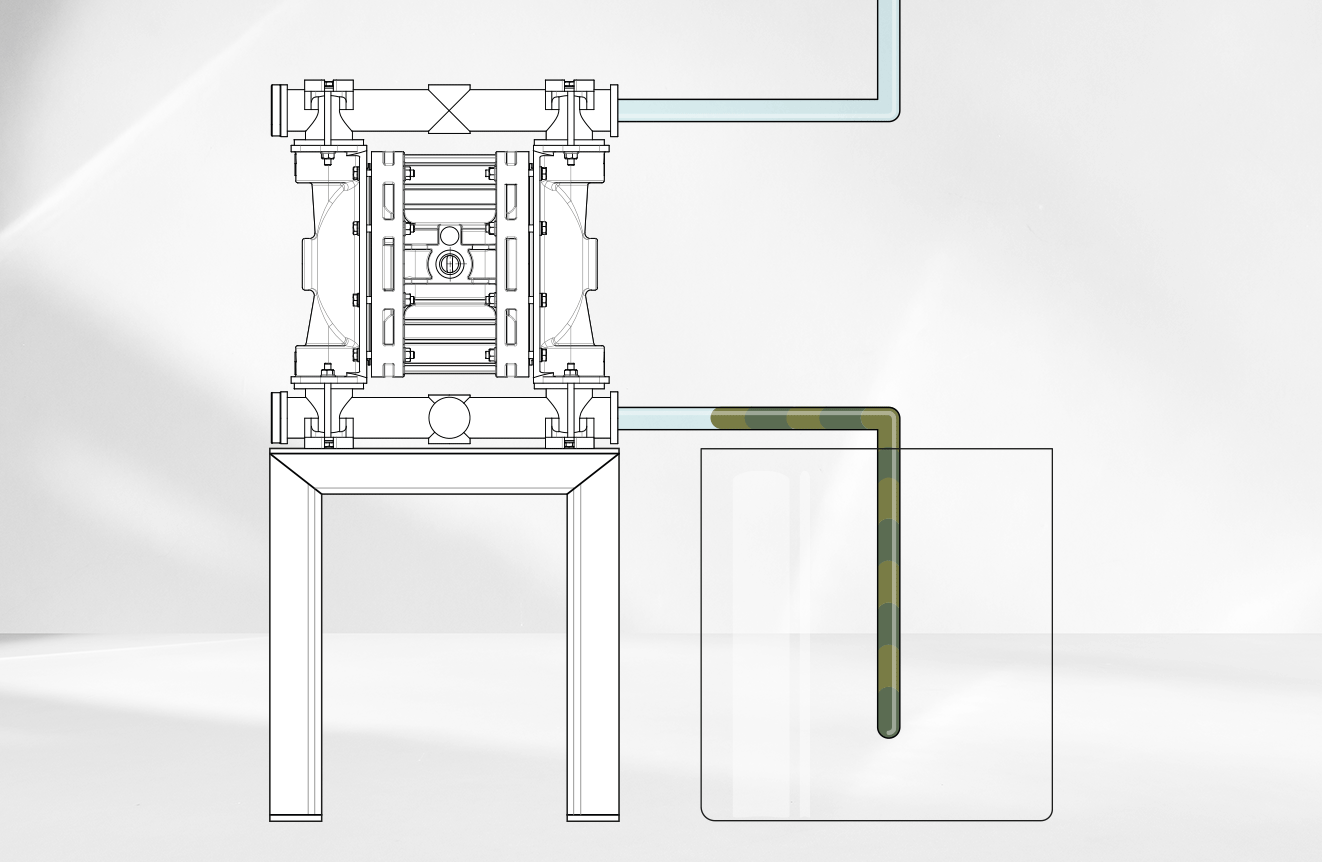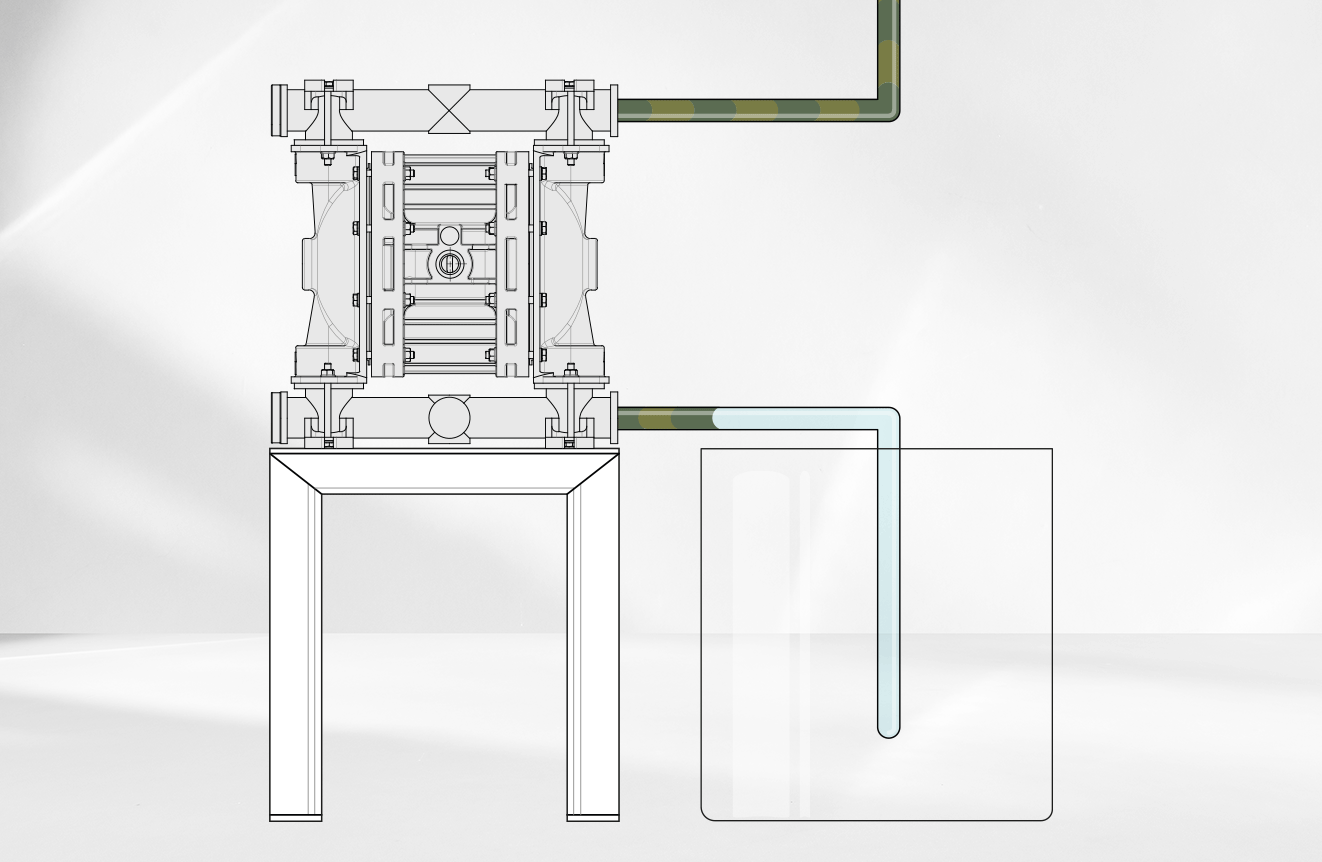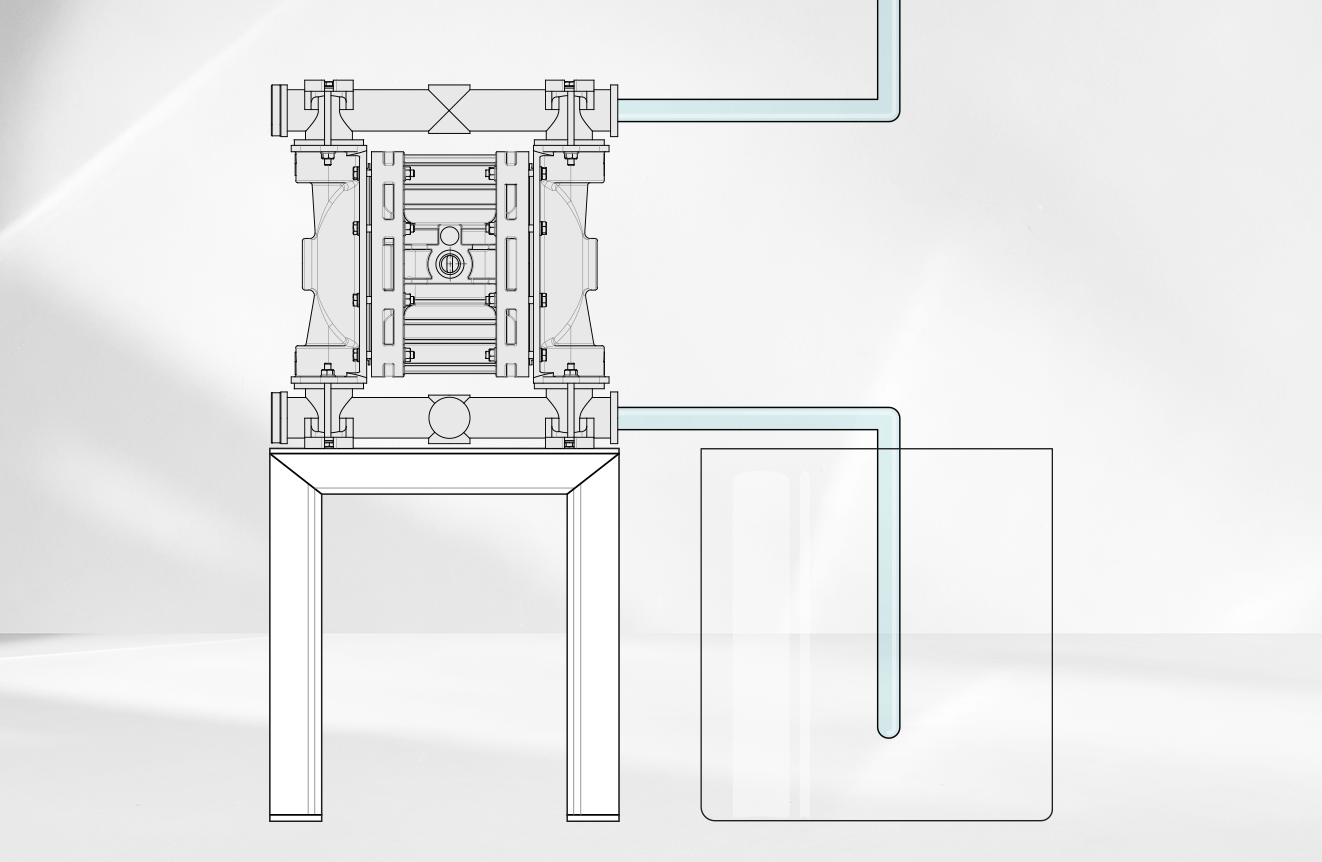
La BOXER 100 se utiliza como bomba para aguas residuales industriales para la aspiración y el trasvase de agua contaminada con aceites usados procedente de depósitos de recogida, pozos industriales y sistemas de drenaje de máquinas herramienta. El fluido tratado puede contener emulsiones oleosas, residuos de lubricante refrigerante, partículas metálicas y sólidos en suspensión generados durante los procesos de mecanizado. En esta aplicación específica, la tecnología de la bomba de doble membrana para aguas contaminadas supone una ventaja importante frente a otras soluciones de bombeo. De hecho, permite bombear fluidos sucios y no homogéneos sin que haya juntas mecánicas ni elementos giratorios directamente expuestos al fluido, lo que reduce el riesgo de desgaste crítico en presencia de impurezas y sedimentos. Además, su fabricación en AISI 316L garantiza una elevada robustez mecánica, una buena resistencia a la corrosión y su idoneidad para su uso en entornos industriales caracterizados por la presencia de aguas residuales contaminadas, emulsiones y residuos de proceso.
Condiciones de funcionamiento de la bomba de doble membrana para aguas residuales BOXER 100
En el ciclo operativo de la planta, la BOXER 100 funciona como bomba de doble membrana para aguas residuales y se utiliza a diario para transferir las aguas residuales desde las áreas de producción hacia los depósitos de acumulación destinados a los posteriores procesos de separación.
- Aspiración versátil: La operación se realiza desde puntos de recogida caracterizados por niveles variables de contaminación y por la posible presencia de sedimentos metálicos.
- Capacidad de autocebado: característica típica de las bombas neumáticas de doble membrana, garantiza a la BOXER 100 un funcionamiento fiable incluso en condiciones de trabajo discontinuas o con aspiraciones intermitentes.
- Funcionamiento en seco: la ausencia de juntas mecánicas y la posibilidad de funcionar temporalmente en seco hacen que estas bombas para aguas residuales industriales sean especialmente adecuadas para entornos en los que el nivel del fluido varía con frecuencia.
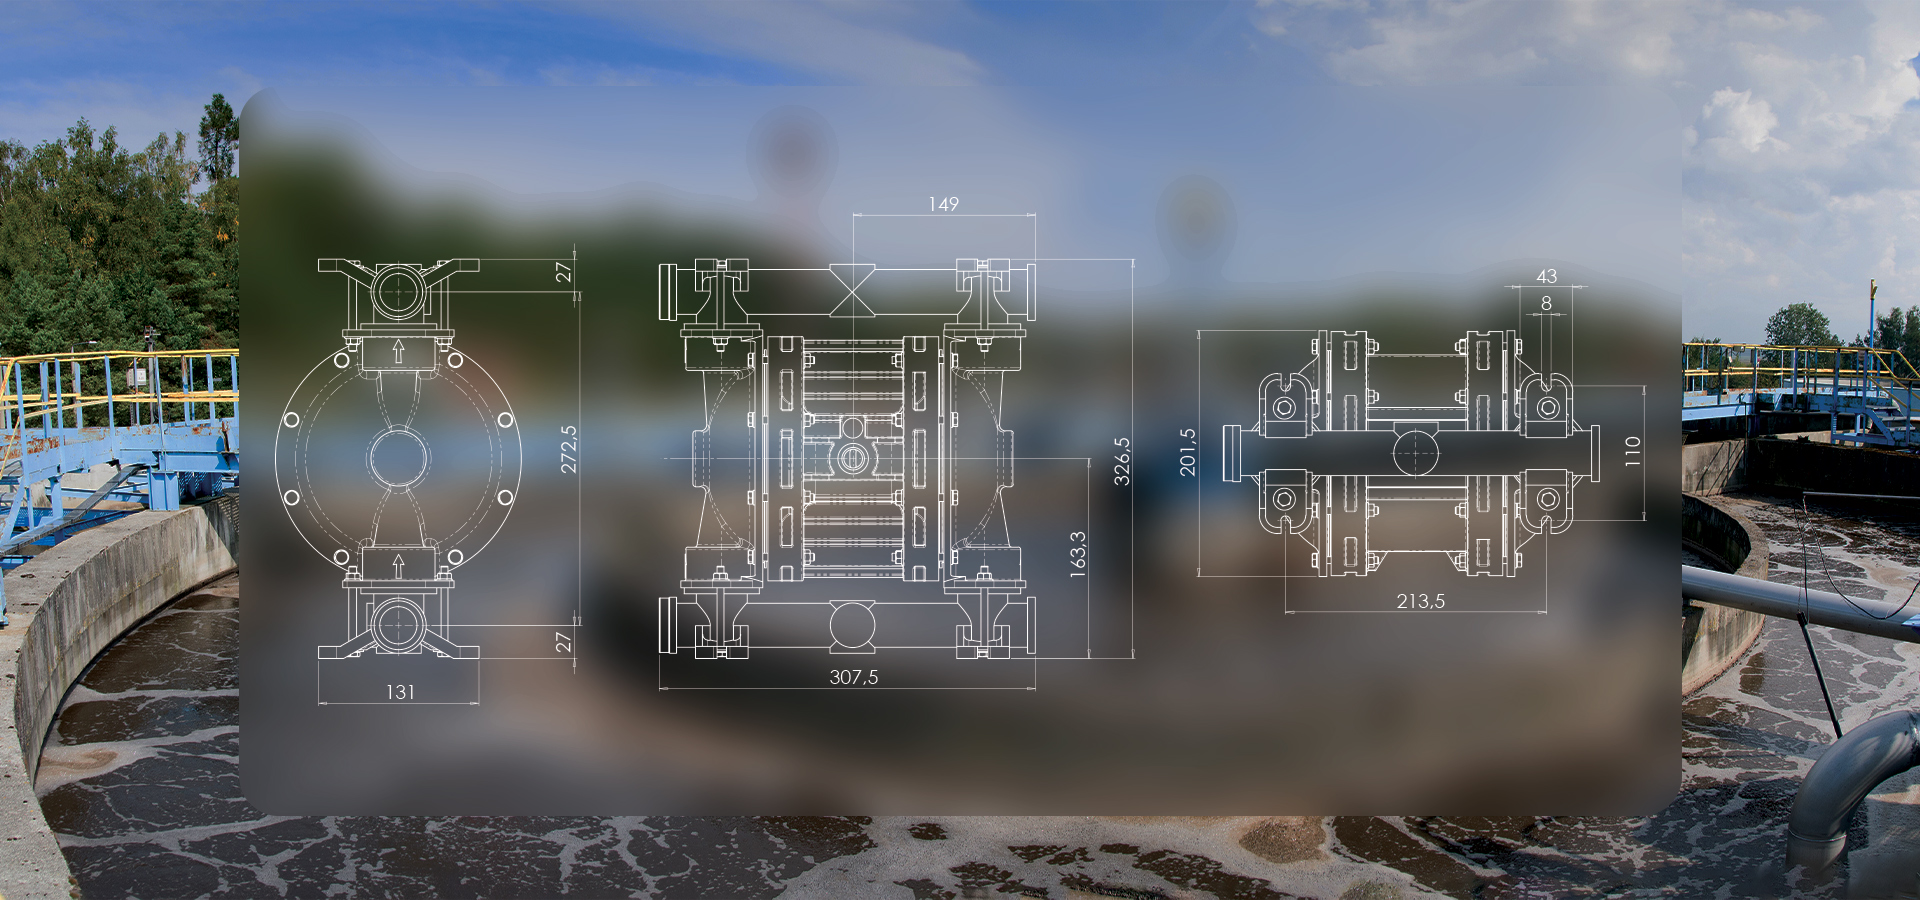
Por qué elegir la BOXER 100 como bomba de acero inoxidable para agua contaminada
La empresa necesitaba una bomba de acero inoxidable para agua contaminada capaz de bombear aguas residuales cargadas de aceites y residuos metálicos, reduciendo el riesgo de paradas debidas a la presencia de partículas sólidas. Además, era necesario garantizar la continuidad operativa durante los ciclos de producción, minimizando las intervenciones de mantenimiento y evitando bloqueos imprevistos de la instalación. La BOXER 100 en AISI 316L ha demostrado ser la solución ideal para el trasvase de agua contaminada gracias a su robusta construcción, a la resistencia de los materiales y a la facilidad de integración en el sistema existente, resultando perfecta para el trasvase de fluidos sucios y no perfectamente homogéneos.
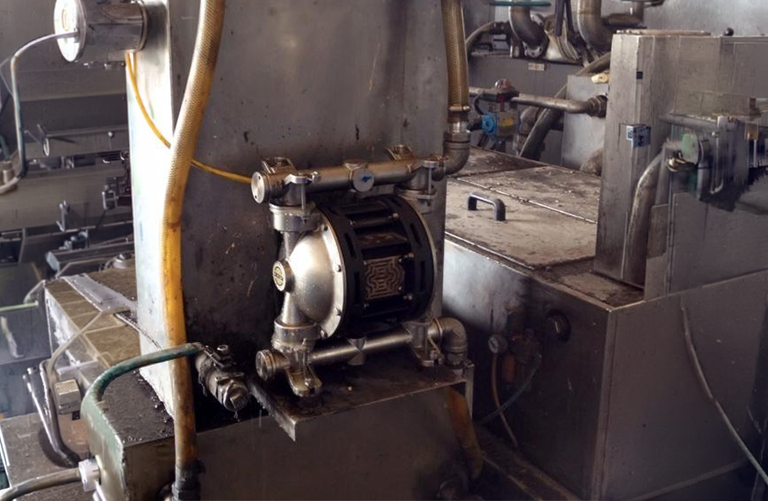
Resultados obtenidos con la bomba para agua contaminada BOXER 100
La instalación de la BOXER 100 como bomba para agua contaminada ha mejorado notablemente la eficiencia de las operaciones de recogida y trasvase de aguas residuales industriales. Las principales ventajas incluyen:
- Gestión segura: bombeo fiable de agua contaminada con aceites usados y residuos de proceso.
- Continuidad del servicio: la tecnología de doble membrana ha reducido la sensibilidad de la bomba a la presencia de sólidos en suspensión en comparación con las soluciones tradicionales.
- Mayor estabilidad: La empresa se ha beneficiado de una drástica reducción del riesgo de paradas imprevistas y de una mayor fiabilidad general de la planta de tratamiento de fluidos industriales.
